
 Главная

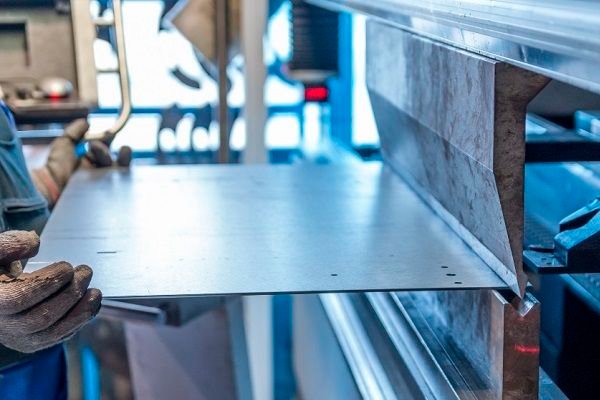
Рубка листового металла гильотиной остается одним из самых распространенных способов раскроя. Такой метод используют в заготовительных цехах, на производстве корпусов, в строительстве и ремонте. Гильотина режет лист прямолинейно. Она не делает сложных контуров, но с прямой линией справляется быстро и аккуратно. Для многих задач этого достаточно.
Если нужно подобрать оборудование под участок, то смотри тут. Ведь тут еще и сравнивают модели по толщине, длине ножа и типу привода. Выбор зависит от материала, объема и требований к кромке. Кто-то работает с тонкой сталью, а кому-то нужна рубка листа 6-10 мм. Поэтому универсального станка на все случаи нет. Однако есть общие принципы, которые помогают получить нормальный результат.
Главное преимущество гильотины — скорость. Один рез занимает секунды. Но качество зависит от настройки. Если нож затуплен или зазор выставлен неверно, кромка уходит в заусенец. Иногда появляется вмятина. Поэтому гильотину нельзя считать простым инструментом, который не требует внимания.
Что такое гильотинная рубка и где она нужна
Гильотинная рубка — это разделение листа между подвижным ножом и неподвижной балкой. Нож движется вниз и срезает металл по прямой. Процесс похож на работу больших ножниц. Отсюда и название.
Применение широкое. Заготовки для сварных конструкций, полосы для профилегибки, детали для вентиляции, обшивка, настилы. В мебельном производстве, в автомобилестроении, в производстве бытовой техники. Даже в небольших мастерских гильотина экономит время.
Но не любой лист можно рубить на гильотине. Есть ограничения по толщине, длине и прочности. Станок рассчитан на определенные параметры. Превышение нагрузки ведет к поломке. Поэтому паспорт оборудования — не формальность, а рабочий документ.
Как работает гильотина
Основные узлы: станина, стол, нижний нож, верхний нож, прижимная балка, задний упор. Лист кладут на стол. Его выравнивают по упору. Прижим фиксирует металл. Верхний нож опускается и отрезает заготовку.
У гидравлических моделей ход ножа плавный. У механических — быстрый, с маховиком. Пневматические варианты встречаются реже. Электрические приводы удобны для тонкого листа. Каждый тип имеет свою нишу.
Важна геометрия ножа. Обычно верхний нож имеет наклон. Это снижает усилие реза. Но из-за наклона кромка может чуть уходить. Точнее, появляется небольшая серповидность на длинных заготовках. Однако при правильной настройке отклонение минимально.
Виды гильотинных ножниц
Гильотинные ножницы делят на несколько групп. По типу привода: механические, гидравлические, пневматические, электромеханические. По способу подачи: с ручной, полуавтоматической и автоматической. По длине ножа: от 1 до 6 метров и больше.
Механические станки часто берут для тонколистовой стали. Они быстрые, но требуют опыта. Гидравлические мощнее и плавнее. Они лучше держат толстый металл. Гидравлика дороже, но дает стабильный рез.
Есть еще гильотины с ЧПУ. Там задний упор программируется. Оператор задает размеры, станок сам выставляет позицию. Это ускоряет серийную работу. Для единичных деталей ЧПУ не всегда нужно. Но если партии повторяются, выгода заметна.
Материалы и толщины
Гильотина режет сталь, алюминий, латунь, медь, цинк. Нержавейку тоже рубят, но нужно учитывать ее прочность и склонность к наклепу. Алюминий мягче, но может тянуться. Латунь дает чистый рез при правильном зазоре.
Толщина зависит от модели. Настольные гильотины берут лист до 1-2 мм. Более мощные — 4, 6, 8, 10, 12 мм. Промышленные станки режут до 20 мм и выше. Но чем толще металл, тем больше усилие и габариты.
Предел толщины нельзя путать с пределом ширины. Даже тонкий лист большой длины требует мощной станины. Если станок изношен, он не даст паспортную толщину. Поэтому перед покупкой смотрят реальные задачи, а не только цифры в рекламе.
Подготовка металла и настройка станка
Перед рубкой лист осматривают. На нем не должно быть грязи, льда, бетона, краски слоем. Посторонние включения тупят нож. Ржавчина тоже вредит. Если лист поведен, его правят или укладывают так, чтобы избежать перекоса.
Настройка начинается с зазора между ножами. Зазор зависит от толщины и материала. Для мягкой стали он один, для нержавейки другой. Слишком малый зазор увеличивает усилие. Слишком большой дает заусенец и неровный край.
Перед включением проверяют:
• состояние ножей и отсутствие сколов;
• работу прижимной балки;
• точность заднего упора;
• уровень масла и работу гидравлики;
• защитные ограждения и аварийную остановку.
После проверки выставляют размер. Пробный рез делают на обрезке. Если кромка не нравится, меняют зазор или положение упора. Только потом рубят чистые детали.
Сам процесс рубки
Оператор кладет лист до упора. Прижимает его к столу. Включает ход ножа. После реза убирает деталь. Звучит просто. Но ритм работы влияет на усталость. На длинных листах нужен второй человек или поддержка.
Скорость подачи не должна быть слишком высокой. Спешка ведет к перекосу. Лист сдвигается, размер уходит. Особенно если упор не зафиксирован. Поэтому фиксацию проверяют каждый раз при смене партии.
Для узких полос используют упор или шаблон. Для больших листов — рольганг. Это снижает нагрузку на оператора. Кстати, эргономика на гильотине не менее важна, чем мощность. Удобный стол и правильная высота уменьшают ошибки.
Точность и качество реза
Качество реза оценивают по нескольким признакам. Прямолинейность, перпендикулярность, шероховатость, величина заусенца. Идеального реза без заусенца почти не бывает. Но его можно свести к минимуму.
На точность влияют: жесткость станка, состояние ножей, зазор, прижим, квалификация оператора. Если прижим слабый, лист поднимается. Если нож тупой, металл рвется. Если зазор неверный, кромка идет волной.
Иногда деталь после рубки нужно доработать. Заусенец снимают на зачистном станке. Углы обрабатывают. Но при хорошей настройке дополнительная операция не нужна. Это экономит время и абразив.
Безопасность при работе на гильотине
Гильотина — опасный станок. Нож движется быстро и с большим усилием. Руки нельзя держать в зоне реза. Для подачи используют толкатели. Защитные ограждения должны быть исправны. Аварийная остановка проверяется до смены.
Оператор проходит обучение. Он знает, как остановить станок, как убрать застрявший лист, как действовать при утечке масла. Спецодежда должна быть без свисающих частей. Перчатки не всегда уместны: они могут затянуть руку.
Курение и посторонние предметы у станка недопустимы. Но главное — не отключать защиту ради скорости. Такая экономия секунд часто заканчивается травмой. Лучше сделать паузу, чем потом лечиться.
Ошибки, которые портят результат
Первая ошибка — неправильный зазор. Его выставляют «на глаз». Это приводит к заусенцу или сколу ножа. Вторая — тупой нож. Его пытаются дожать усилием. В итоге металл рвется, а станок перегружается.
Третья ошибка — грязный лист. Песок и окалина работают как абразив. Нож садится быстрее. Четвертая — отсутствие пробного реза. Партию рубят сразу, а потом бракуют.
Еще одна проблема — перекос листа. Оператор не досылает его до упора. Или упор сдвигается. Размер уходит. Исправлять приходится новым резом. Иногда деталь просто идет в отход.
Обслуживание оборудования
Гильотина требует ухода. Ножи осматривают и вовремя переворачивают или затачивают. Гидравлику проверяют на утечки. Фильтры меняют по регламенту. Направляющие смазывают. Стол содержат в чистоте.
Если станок стоит без работы, консервация не помешает. Особенно во влажном цехе. Ржавчина на направляющих ускоряет износ. Также проверяют электрику. Ослабленные клеммы греются. Это может привести к отказу.
Ремонт лучше планировать. Внезапная поломка останавливает участок. Запчасти могут ехать долго. Поэтому простое обслуживание дешевле срочного ремонта.
Экономика и применение
Гильотинная рубка выгодна для прямых резов. Она быстрее лазера на тонком листе. Не требует газа и сложной программы. Но лазер делает криволинейные контуры. Поэтому гильотину часто ставят вместе с лазером или плазмой.
На одном небольшом производстве гильотину поставили рядом с лазером. Прямые детали рубили на гильотине, а сложные отправляли на лазер. Время раскроя сократилось заметно. Это простой пример, но он показывает логику участка.
Для серийного производства важна автоматизация. ЧПУ, рольганги, подъемники ускоряют работу. Для небольшой мастерской хватит механической модели. Главное — не покупать станок «на вырост» без необходимости.
Стоимость рубки зависит от толщины, материала, партии. Чем больше партия, тем ниже цена за деталь. Но если деталь сложная, гильотина не заменит фрезер или лазер. Она решает конкретную задачу.
Коротко о главном
Рубка листового металла гильотиной остается рабочим методом для прямого раскроя. Она дает скорость, простоту и предсказуемый результат. Но требует настройки, ухода и соблюдения безопасности. Без этого даже мощный станок будет давать брак.
Перед выбором оборудования стоит оценить материалы, толщины, длины и объемы. Не лишним будет пробная рубка на образцах. Тогда станок подойдет под задачи, а не создаст новые. Для многих цехов это оптимальный баланс цены и производительности.