
 Главная

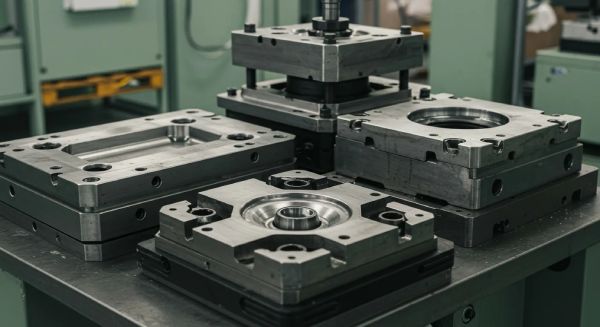
Ошибки в выборе типа оснастки закладываются ещё на этапе чертежей: мелкосерийную форму ошибочно считают бюджетным аналогом серийной – дешевле, значит хуже. Это ложное противопоставление: алюминиевая и стальная оснастка – не конкуренты, а инструменты для разных фаз инвестиционного цикла продукта.
Что такое мелкосерийная пресс-форма и чем она отличается от серийной
Мелкосерийная, или прототипная, пресс-форма – это полноценная литьевая оснастка, рассчитанная на выпуск от 1 000 до 30 000-50 000 изделий. Формообразующие для неё изготавливают из алюминиевых сплавов (Д16Т, В95) или предварительно улучшенных сталей (1.2311, P20) – в отличие от серийной оснастки из закалённых инструментальных сталей (1.2343, 1.2767), рассчитанной на 1 000 000 смыканий.
Однако незакалённая сталь по стоимости и срокам изготовления всё же ближе к традиционной серийной оснастке. Поэтому главным инструментом для радикального снижения рисков и капитальных затрат на старте выступает именно алюминиевая форма.
Алюминиевые формообразующие обрабатываются на ЧПУ-станках в 3-4 раза быстрее закалённой стали и не требуют термообработки в вакуумных печах. Итоговая стоимость такой оснастки – в 2-4 раза ниже серийной при сопоставимой точности изделия. Срок изготовления – 14-18 рабочих дней против 45-90 для серийной формы.
Ресурс алюминиевой формы до 30 000-50 000 смыканий достижим для деталей простой геометрии с плоской линией разъёма – коробки, крышки, корпуса без сложных поднутрений. Для деталей со знаками и ползунами ресурс алюминия реально составляет 10 000-15 000 смыканий из-за смятия кромок по линии разъёма. Это не недостаток – это параметр, который учитывается при выборе оснастки под конкретную задачу.
Технические характеристики алюминиевой оснастки
- Охлаждение. Теплопроводность алюминиевых сплавов Д16Т и В95 в 4-5 раз выше, чем у закалённых инструментальных сталей. Алюминиевая форма с базовыми прямыми каналами охлаждения зачастую остывает быстрее стальной. Однако на длинных тиражах каналы алюминиевых форм склонны к коррозии и эрозии при недостаточной водоподготовке на производстве. Кроме того, для деталей со сложной геометрией алюминий не позволяет реализовать конформную систему охлаждения – это ограничение актуально при проектировании.
- Требования к поверхности. Алюминиевые сплавы позволяют получить любую фактуру вплоть до зеркального блеска. Однако из-за невысокой твёрдости материала глянец и сложная шагрень подвержены быстрому износу и требуют строгой дисциплины от наладчиков при обслуживании формы. На практике для мелкосерийных партий целесообразно закладывать в проект базовые матовые поверхности – они скрывают мелкие технологические потёртости и дольше сохраняют товарный вид.
- Совместимость материалов. ABS, PC, PP, PE, PA6 без наполнителя, TPE – без ограничений. Стеклонаполненные полиамиды с долей волокна от 15% требуют незакалённой стали P20, устойчивой к абразивному износу. Марки выше GF30 требуют закалённого инструмента.
- Многогнёздность. Мелкосерийные формы, как правило, одногнёздные или двухгнёздные. Это осознанный компромисс: отказ от многогнёздности ради радикального снижения капитальных затрат и времени выхода на рынок. На тираже 10 000 штук экономия от многогнёздности не окупает удорожание и усложнение оснастки.
Три производственных сценария, в которых мелкосерийная оснастка экономически обоснована
- Продукт выходит на рынок без подтверждённого спроса. Разработка завершена, чертежи готовы. Однако реальный рыночный спрос формируют не опросы, а фактические заказы. Инвестиции в серийную оснастку стоимостью 2-5 миллионов рублей в этой ситуации несут существенный риск: если продукт потребует конструктивных изменений после первых продаж, эти вложения не вернутся. Мелкосерийная форма позволяет выпустить на рынок партию из серийного пластика, а не продавать клиентам хрупкие 3D-печатные прототипы. Стоимость входа снижается в 3-5 раз, решение о серийной оснастке принимается тогда, когда спрос уже подтверждён деньгами покупателей.
- Конструкция детали не является финальной. В большинстве проектов алюминиевые формы проходят через 2-3 итерации доработки на первых партиях. Например, при запуске торгового оборудования – кастомного дисплея или сборного стенда для продукции– габариты посадочных мест и защёлок часто приходится корректировать под жёсткие требования конкретной розничной сети уже после тестирования пилотной партии. Первые покупатели регулярно выявляют то, что не обнаруживают внутренние тесты: слабые рёбра жёсткости, неудобные элементы захвата, избыточные конструктивные решения.
Важно разделить два типа правок. Изменения, требующие снятия металла с формы – добавление рёбер жёсткости на деталь, изменение уклонов, утолщение стенок – выполняются за 1-2 смены фрезеровщика. Изменения, требующие наращивания металла на форму (удаление ребра с детали) на алюминиевых сплавах технологически сложнее, чем на стали. Лазерная наплавка ухудшает свойства дюралюминия, поэтому такие правки реализуются преимущественно через фрезеровку кармана и установку механических вставок. Это ограничение нужно учитывать при планировании итераций. В закалённой стали любые правки требуют разрядки, механообработки и повторной термообработки с контролем твёрдости. Разница в стоимости и сроках доработки кратная.
- Серийная оснастка находится в производстве, а первые партии нужны немедленно. Изготовление серийной формы из закалённой стали занимает 45-90 рабочих дней. Мелкосерийная переходная форма, изготовленная параллельно за 14-18 рабочих дней, закрывает этот разрыв: первые партии отгружаются клиентам, пока серийная оснастка проходит финальные этапы металлообработки. Заказ дублирующей алюминиевой формы экономически оправдан в случаях, когда упущенная выгода от отсутствия товара на рынке или штрафы за срыв поставок превышают стоимость изготовления самой мелкосерийной оснастки.
Экономическая граница применения
Выбор типа оснастки подчиняется жесткой математике и зависит от суммарного планового тиража проекта. Граница делится на две принципиальные зоны:
- До 50 000 штук (Мелкосерийная оснастка). Зона минимизации капитальных вложений. В зависимости от сырья и геометрии применяются два материала:
Алюминиевые сплавы (Д16Т, В95): оптимальны для базовых полимеров и простой геометрии детали. Обеспечивают максимальную скорость запуска и минимальную цену инструмента.
Незакалённая сталь (P20, 1.2311): применяется для сложных деталей с ползунами или при литье абразивных стеклонаполненных пластиков. Стоимость такой формы на 20-30% выше алюминиевой, но она гарантированно отрабатывает весь мелкосерийный тираж до 50 000 смыканий (при точности литья IT8-IT10), тогда как алюминий на таких задачах пришел бы в негодность на первых 10 тысячах.
- Свыше 50 000 штук (Серийная оснастка). Инвестиционно оправдан переход на закалённую инструментальную сталь (1.2343, 1.2767) с вакуумной термообработкой, многогнёздной конфигурацией и горячеканальной системой. Высокие первоначальные вложения в сложный инструмент окупаются за счёт радикального снижения себестоимости литья каждой детали на длинной дистанции.
Роль производственной интеграции
Алюминиевая форма требует строгого соблюдения параметров смыкания ТПА – тех, что соответствуют прочностным характеристикам конкретного сплава. Именно поэтому завод ЗТПИ работает как предприятие полного цикла: ответственность за сохранность алюминиевых формообразующих лежит на том же подрядчике, который настраивает параметры смыкания ТПА.
Технолог, участвовавший в проектировании формы, проводит пристрелку T1, а выявленные отклонения устраняются на той же площадке за 2-3 смены – без многодневной пересылки инструмента между подрядчиками и бюрократических согласований. При разделении производства оснастки и литья между разными предприятиями этот контекст теряется. При возникновении дефектов – размерных отклонений, преждевременного износа – установить причину становится задачей долгих переговоров, а не технического анализа. Завод фиксирует параметры смыкания для каждой алюминиевой формы в паспорте оснастки, чтобы воспроизводить режимы литья без потери ресурса инструмента. Такой подход к страхованию рисков – неотъемлемая часть изготовления мелкосерийных пресс-форм в ЗТПИ.
Мелкосерийная пресс-форма – осознанный инструмент управления капитальными затратами и временем выхода на рынок. Снижение ресурса инструмента – это не недостаток, а параметр, который конвертируется в управляемый риск: меньше вложений на этапе неопределённости, возможность вносить конструктивные изменения до фиксации серийной версии детали, непрерывность поставок в переходный период.
Алюминиевая оснастка экономически целесообразна при тиражах до 50 000 штук, в условиях неподтверждённого спроса или вероятных изменений конструкции детали. Запуск такой формы гарантирует непрерывность поставок, что страхует производителя от штрафов сетей и потери доли рынка в период ожидания стального инструмента. Если же геометрия изделия окончательно утверждена, а плановый тираж стабильно превышает 100 000 штук в год, инвестиции в мелкосерийную форму не окупаются – для таких задач требуется заказ серийного стального инструмента.